
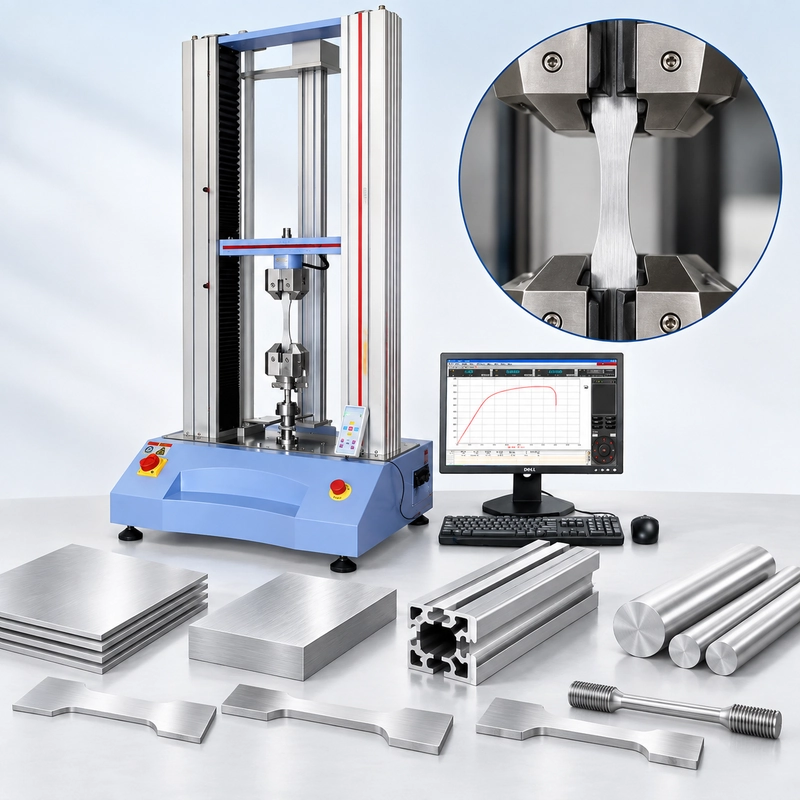
Deux échantillons de traction sont usinés à partir de la même extrusion d’aluminium.
Même alliage. Même tempérament. Dimensions de spécimens presque identiques.
Leurs résistances ultimes à la traction sont presque identiques, mais l’un rapporte une élongation nettement plus faible.
Un résultat est-il faux ?
Pas nécessairement.
Avant de questionner le matériau, vérifiez d’où provient chaque échantillon, son orientation par rapport à la direction d’extrusion, la longueur de jauge d’origine, la mesure de la déformation, si l’un ou l’autre échantillon a glissé dans les poignées, et où la fracture s’est produite.
C’est ce qui rend un essai de traction ASTM B557 plus complexe que de simplement tirer un échantillon jusqu’à ce qu’il casse.
ASTM B557-15(2023) couvre les essais de tension des produits en aluminium forgé et en alliage de magnésium, à l’exclusion du papier aluminium. L’ASTM décrit l’essai de traction comme un moyen d’obtenir des informations sur la résistance et la ductilité sous contrainte monoaxiale, avec des applications incluant la comparaison des matériaux, le développement des alliages, le contrôle qualité et la conception dans des circonstances appropriées.
En laboratoire, cependant, sélectionner ASTM B557 dans le logiciel de test n’est que le début.
Le résultat dépend de l’échantillon, du système de mesure et de la propreté avec laquelle la charge de traction atteint la section de jauge.
Ce que mesure réellement ASTM B557
Une machine d’essai universelle ne mesure pas directement la « résistance à la traction ».
La cellule de charge mesure la force. Un extensomètre ou un autre système de mesure de déformation mesure la déformation sur une portion définie de l’échantillon.
Ces mesures ne deviennent des propriétés d’ingénierie qu’après avoir pris en compte la géométrie originale de l’échantillon.
Pour la contrainte d’ingénierie :
où
Pour la déformation technique :
où
Considérons deux spécimens qui atteignent tous deux 15 kN.
Si l’échantillon A a une surface d’origine de 50 mm² :
Si l’échantillon B a une surface d’origine de 75 mm² :
La cellule de charge mesurait la même force maximale. La contrainte d’ingénierie calculée est très différente.
Le même principe s’applique à l’allongement. L’extension n’a de sens que lorsqu’elle est liée à la longueur de jauge appropriée et à la procédure de mesure.

Lecture de la courbe de traction en aluminium
Un essai de traction devient bien plus utile lorsque le résultat est traité comme une réponse du matériau plutôt que comme une valeur de force maximale unique.
Au début d’une courbe contrainte-déformation typique en aluminium, la déformation est principalement élastique. Au fur et à mesure que la charge se poursuit, une déformation permanente commence et l’échantillon entre dans la région plastique.
La contrainte continue d’augmenter jusqu’à ce que l’échantillon atteigne sa contrainte d’ingénierie maximale — la
Au-delà de l’UTS, la déformation peut devenir de plus en plus localisée. Un « necking » se développe, suivi finalement d’une fracture.
Une courbe peut donc fournir plusieurs informations différentes.
Considérons deux spécimens :
| Propriété | Sspecimen A | Sspecimen B |
|---|---|---|
| Résistance au rendement | 275 MPa | 278 MPa |
| UTS | 315 MPa | 316 MPa |
| Allongement | 12 % | 7 % |
En regardant uniquement UTS, ces spécimens semblent presque identiques.
Leur ductilité raconte une autre histoire.
La résistance à l’élasticité, le UTS et l’allongement ne sont donc pas des façons interchangeables de décrire « résistance ». Ils représentent différents aspects de la réponse à la traction.
La courbe complète ajoute un autre avantage : le contexte.
Un début inhabituel, un changement de pente précoce ou un événement inattendu avant la charge maximale peut révéler quelque chose qu’une table de résultats finale ne révèle pas.
Pourquoi la résistance à l’élasticité dépend de la mesure de la déformation
De nombreux alliages d’aluminium ne présentent pas le point d’élasticité nettement défini souvent associé à certains aciers.
À la place, la résistance à la preuve ou la limite d’élasticité peuvent être déterminées à l’aide d’une méthode de décalage.
Le décalage familier
Premièrement, la partie élastique de la réponse contrainte-déformation est établie. Une droite parallèle à cette pente est déplacée par le décalage de déformation spécifié. L’intersection de la ligne de décalage et de la courbe contrainte-déformation définit la résistance à la détention/limite d’élasticité correspondante.
Pour le laboratoire, la partie difficile est de ne pas tracer la ligne de décalage.
Il s’agit d’obtenir des données fiables de déformation dans la région où l’intersection est calculée.
Le déplacement de la tête transversale n’est pas automatiquement la déformation de l’échantillon
La tête transversale appartient au système complet de test mécanique.
Son mouvement peut inclure l’extension de l’échantillon, la prise de siège, la compliance de la machine, la déformation du dispositif et d’autres mouvements au sein de la charge de charge.
Un mouvement de tête transversale de 1,00 mm ne doit donc pas être automatiquement interprété comme 1,00 mm d’extension dans la section de jauge définie de l’échantillon.
Un extensomètre aborde le problème différemment en mesurant la déformation sur une longueur de jauge spécifiée sur l’échantillon lui-même.
Cette distinction est particulièrement importante pour les résultats dépendants de la déformation tels que la résistance à la preuve/la limite d’élasticité.
Une machine peut mesurer la force maximale avec précision tout en restant mal configurée pour la mesure de la résistance de la preuve si le canal de déformation n’est pas approprié.
La capacité de la machine et la précision de la force ne sont qu’une partie du système de traction.

L’échantillon fait partie de la mesure
La capacité de la machine reçoit souvent plus d’attention que la géométrie des échantillons.
Pour les essais de traction, cela peut orienter la discussion sur l’équipement dans une mauvaise direction.
Un coupon fin et plat usiné à partir de tôle d’aluminium et un échantillon rond usiné à partir de barre peuvent produire des forces maximales similaires. Ils peuvent encore nécessiter des dispositifs de prise et de mesure de déformation très différents.
La section transversale d’origine est fondamentale car elle convertit la force en contrainte d’ingénierie.
Pour une section rectangulaire :
A₀ = Largeur × Épaisseur
Pour une section ronde :
A₀ = πd² / 4
Une erreur de largeur, d’épaisseur ou de diamètre affecte donc la contrainte calculée tout au long de l’essai.
La longueur de jauge a un autre but : elle établit la référence pour la déformation et l’allongement.
Un millimètre d’extension sur une courte longueur de gabarit ne représente pas la même déformation qu’un millimètre sur une longueur de jauge plus longue.
La section réduite et la géométrie de transition comptent aussi. La charge doit entrer dans la région de jauge prévue sans concentrations locales de contrainte inutiles.
C’est là que la préparation de l’échantillon devient partie intégrante du test.
Une meule, un bord endommagé, une marque d’usinage, une mauvaise transition ou une encoche involontaire peuvent devenir une origine de fracture préférée. Si plusieurs échantillons échouent à plusieurs reprises à cause du même défaut d’usinage, augmenter la capacité de la machine ne résoudra pas le problème.
Les spécimens plats et ronds peuvent également nécessiter des géométries de mâchoire et des arrangements d’extensomètres différents même testés sur le même UTM.
Le cadre n’est qu’un composant du système de mesure.
Même Tout oy, direction d’échantillonnage différente
Un fournisseur rapporte un résultat de traction. Votre laboratoire d’inspection entrant en rapporte un autre.
Avant de comparer les machines, comparez les échantillons.
Les plaques laminées, plaques et produits en aluminium extrudé peuvent développer des propriétés mécaniques directionnelles à la suite du traitement.
Un échantillon pris longitudinalement par rapport à la direction de traitement primaire n’est pas nécessairement mécaniquement équivalent à un échantillon pris transversalement.
La chimie peut être la même.
Le tempérament peut être le même.
L’orientation de la structure du matériau par rapport à la charge de traction n’est pas la suivante.
Cela est particulièrement important lorsqu’on compare les certificats fournisseurs avec les résultats d’inspection entrants. Confirmer que les deux laboratoires ont utilisé des emplacements d’échantillonnage et des instructions comparables avant de considérer une différence comme preuve d’un désaccord avec la machine.
L’ASTM met également en garde que les échantillons standardisés usinés à partir de parties sélectionnées d’un matériau ou d’une pièce ne peuvent pas représenter entièrement la résistance et la ductilité de l’ensemble du produit final ou son comportement dans différents environnements de service.

Ce que la fracture peut vous dire
Lorsqu’un résultat de traction semble discutable, l’échantillon fracturé est souvent l’un des premiers endroits à vérifier.
Une rupture dans la région de jauge prévue raconte une histoire différente d’une fracture juste à côté d’une mâchoire.
Une fracture de proximité peut être associée à des dommages induits par la préhenseur, un mauvais alignement axial, une face de mâchoire inadaptée, des dommages d’usinage ou une concentration locale de contrainte.
C’est un signal de diagnostic — pas automatiquement une raison de rejeter le résultat. L’acceptation dépend toujours des critères de test applicables et des exigences du produit.
Slippage raconte une autre histoire.
Si l’échantillon se déplace par rapport aux mâchoires pendant le chargement, une partie du mouvement mesuré du système provient du glissement plutôt que de la déformation prévue de l’échantillon.
Pour les surfaces en aluminium relativement souples, la poignée a donc deux fonctions : transférer la force de traction requise sans glissement, et éviter de créer un lieu de rupture involontaire.
L’alignement est important pour la même raison.
La condition prévue est principalement une tension uniaxiale. L’installation de l’échantillon hors axe peut introduire une flexion qui n’a jamais été requise dans le matériau.
 ,至少大于150KB,保证图片质量.webp » width=?imageMogr2/format/webp)
Quand les chiffres ne concordent pas, commencez ici
Les résultats inattendus n’ont pas tous la même cause. Le motif est généralement plus utile que le fait que deux chiffres diffèrent.
| Ce que vous voyez | Vérifier d’abord |
|---|---|
| UTS est répétable mais l’élongation est diffusée | Longueur de jauge, méthode d’élongement, emplacement de la fracture, direction de l’échantillon |
| Le rendement varie plus qu’en UTS | Extensomètre, courbe précoce, précharge/condition zéro, taux de contrôle |
| Fracture répétée près de la mâchoire | Alignement, face de la mâchoire, dommages à la poignée, qualité de l’usinage |
| Un point initial apparaît dans la courbe | Siège à poignée, mou, précharge, installation d’extensomètre |
| L’échantillon glisse pendant le chargement | Sélection de la mâchoire, état de préhension, surface de l’échantillon |
| Les résultats fournisseurs et entrants ne sont pas d’accord | Tout oy, trempage, forme du produit, épaisseur, emplacement et direction de l’échantillonnage |
C’est pourquoi conserver la courbe de traction complète est utile lors du dépannage.
Un chiffre final vous indique ce qui a été rapporté.
La courbe peut aider à montrer
L’échantillon peut aider à expliquer
ASTM B557, B557M et ASTM E8/E8M
ASTM B557/B557M et E8/E8M sont des méthodes d’essai de traction apparentées, mais elles ne doivent pas être considérées comme des noms interchangeables.
ASTM liste actuellement B557-15(2023) et B557M-15(2023) comme actifs. Le B557 couvre les produits en aluminium forgé et en alliage de magnésium et en coulée, tandis que le B557M est son équivalent métrique.
ASTM E8/E8M a un champ d’application plus large couvrant les essais de traction des matériaux métalliques en général ; l’édition active actuelle est E8/E8M-25.
| ASTM B557 / B557M | ASTM E8/E8M | |
|---|---|---|
| Focus principal | Produits en alliages d’aluminium et de magnésium | Matériaux métalliques en général |
| Formes de produit | Wrought et produits de coulage | Formes métalliques larges de produits |
| Papier aluminium | Exclu de B557/B557M | Suivre la spécification régissant |
| Approche unitaire | B557 : pouce-livre ; B557M : SI | Cadre combiné E8/E8M |
| Sélection de la méthode | Suivre la spécification régissant | Suivre la spécification régissant |
La règle pratique est simple :
Utilisez la méthode et l’édition requises par le dessin régissant, la spécification des matériaux, les exigences d’achat ou la procédure client.
Ne choisissez pas une méthode simplement parce que l’échantillon est en aluminium.
De la charge de l’échantillon à la configuration de la machine
Le numéro ASTM ne détermine pas la capacité de la machine.
La désignation de l’alliage non plus.
Commencez par la résistance à la traction attendue et la surface d’échantillon d’origine :
Force maximale attendue ≈ UTS attendu × A₀
Supposons qu’un spécimen plat ait une section réduite de :
12,5 mm × 3,0 mm
Zone originale :
37,5 mm²
Si l’UTS attendu est :
310 MPa
alors :
F ≈ 310 × 37.5
F ≈ 11 625 N ≈ 11,6 kN
Considérons maintenant une section bien plus grande :
A₀ = 250 mm²
avec une UTS attendue de :
350 MPa
La force maximale estimée devient :
350 × 250 = 87 500 N
ou :
87,5 kN
Les deux spécimens sont en aluminium.
Leurs exigences de force sont complètement différentes.
C’est pourquoi "testeur de traction aluminium » n’est pas une spécification de capacité machine.
Tout oy name ne détermine pas la capacité de la machine.
Force Capacity Is Only the First
CheckUne fois la main-d’œuvre attendue connue, le reste du système de traction peut être configuré.
Pour ITM-LAB, les plages UTM pertinentes sont :
L’exemple de 11,6 kN se situe dans la fourchette qui pourrait conduire à une configuration RS-8000. Une exigence de 87,5 kN dépasse déjà cette plage et orienterait la discussion vers une plateforme à plus grande capacité comme le RS-8000A.
Mais la capacité des trames seule ne suffit pas.
La configuration complète doit également prendre en compte la plage de la cellule de charge, la géométrie de l’échantillon plate ou ronde, la sélection de la poignée et de la mâchoire, la longueur de jauge, les exigences en extensomètre, l’espace d’essai disponible, l’extension attendue, la méthode de contrôle et les rapports requis.
Une machine de 50 kN n’est pas automatiquement le meilleur système de mesure pour chaque échantillon dont la force de rupture est inférieure à 50 kN.
La plage de travail compte aussi.

Un exemple rapide de configuration
Considérez un laboratoire d’inspection entrante testant des coupons d’extrusion d’aluminium.
UTS attendu : environ 320 MPa
L’estimation préliminaire de la force maximale est :
Cela indique la plage de force d’une configuration
Mais le dessin du spécimen reste nécessaire.
Les questions suivantes sont de savoir si l’échantillon est plat ou rond, quelle prise est appropriée, quelle longueur de jauge est spécifiée, si la résistance à la preuve ou à la fluidité nécessite un extensomètre, combien de parcours d’essai est nécessaire, et combien d’échantillons le laboratoire prévoit de faire fonctionner.
Le calcul de 19,2 kN identifie la charge requise approximativement.
Il ne précise pas l’ensemble du système de test.
Que inclure dans une RFQ ASTM B557
Le dessin de l’échantillon est généralement plus utile qu’une capacité de machine devinée.
| Exigence | Quoi envoyer |
|---|---|
| Standard | ASTM B557 / B557M |
| Matériel | Tout oy + temper |
| Forme du produit | Feuille / plaque / extrusion / barre / coulée |
| Specimen | Dessin ou dimensions |
| Coupe transversale | Largeur × épaisseur ou diamètre |
| Direction de l’échantillonnage | Longitudinal / transversal / autre |
| Force espérée | MPa ou ksi, si connu |
| Résultats requis | Rendement / UTS / élongation / courbe |
| mesure de la déformation | Exigence d’extensomètre, si spécifié |
| Volume de test | Spécimens/jour |
Si la force attendue est inconnue, envoyez les dimensions de l’échantillon et la résistance à la traction attendue.
Nous pouvons estimer :
Force ≈ UTS × A₀
Si la résistance attendue est également inconnue, l’alliage, le trempage, la forme du produit et le dessin de l’échantillon suffisent à commencer la discussion sur la configuration.
FAQ
Que couvre ASTM B557 ?
ASTM B557 couvre les essais de tension des produits en aluminium forgé et en alliage de magnésium, à l’exclusion du papier aluminium. L’ASTM décrit l’essai de traction comme fournissant des informations sur la résistance et la ductilité sous contrainte monoaxiale.
Quelle est la différence entre ASTM B557 et B557M ?
B557 est la version pouce-livre et B557M est la version métrique. Les laboratoires doivent suivre la méthode spécifique requise par la spécification régissant plutôt que de simplement convertir un système de test en un autre. L’ASTM liste actuellement les B557-15 (2023) et B557M-15 (2023) comme actifs.
ASTM B557 ou ASTM E8/E8M—lequel dois-je utiliser ?
Suivez la spécification du matériau qui vient, le dessin, l’exigence d’achat ou la procédure client. B557/B557M ciblent spécifiquement les produits d’aluminium et d’alliages de magnésium, tandis que l’ASTM E8/E8M couvre les essais de traction métallique de manière plus large.
Ai-je besoin d’un extensomètre pour l’ASTM B557 ?
Cela dépend des propriétés requises et de la procédure applicable. Lorsque des propriétés précises dépendantes de la déformation, telles que la résistance à la preuve ou à la limite d’élasticité, sont requises, la mesure de la déformation devient particulièrement importante. Le déplacement de la tête transversale ne doit pas automatiquement être traité comme une déformation exacte de la section de jauge.
Quelle capacité de machine est requise pour l’ASTM B557 ?
Il n’existe pas de capacité unique de machine ASTM B557. Commencez par Expected UTS × Surface de section transversale originale pour estimer la force de traction maximale, puis vérifiez la plage de charge de la cellule de charge, les poignées, l’extensomètre, l’espace de test, les déplacements, le contrôle et les exigences de rapport.
commencez par le dessin de l’échantillon, pas par le catalogue machine
L’information la plus utile pour configurer un test ASTM B557 est rarement une capacité de machine estimée sur une RFQ.
C’est l’échantillon.
La section transversale détermine comment la résistance du matériau se traduit en force. La longueur de jauge et la mesure de la déformation influencent la manière dont la déformation est interprétée. La direction de l’échantillonnage peut modifier la réponse du matériau mesuré. Les poignées déterminent si la charge atteint proprement la section de jauge. Et la fracture elle-même peut révéler des problèmes qui n’apparaissent jamais dans le tableau des résultats finaux.
Un chemin de sélection pratique est :
Spécimen → Résistance attendue → force → mesure de la déformation → prise → Machine d’essai →
Pour les applications de traction en aluminium dans la plage de travail appropriée, le ITM-LAB RS-8000 (10–50 kN) peut être configuré autour de l’échantillon et des mesures requises. Les applications à force plus élevée peuvent être mappées sur le
