
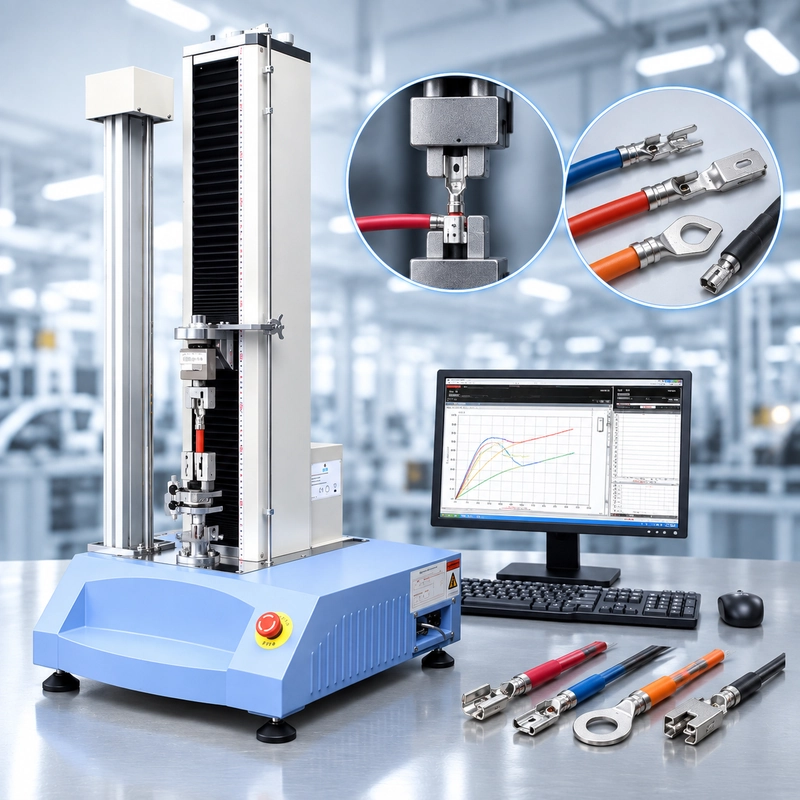
Un fournisseur de faisceaux automobiles a besoin d’une station de force de traction pour des fils de signal de 0,35 mm², des circuits de puissance de 2,5 mm² et une douzaine de familles de bornes. Le contrôle qualité prévoit environ 400 tests par jour.
Au début, cela ressemble à une simple requête de machine à tension.
La force maximale est facile à vérifier. Les questions les plus difficiles sont ce qui se passe autour de la machine : combien de géométries terminales les opérateurs doivent charger, où leurs forces de traction normales tombent réellement, si les échantillons sont positionnés de manière cohérente entre les opérateurs, et à quelle vitesse la station peut passer d’une famille de terminaux à une autre sans ajouter de variations de test.
C’est pourquoi un test de tirage de faisceau automobile ne devrait pas être planifié autour d’un seul chiffre tel que « 500 N requis ».
Il doit être planifié autour du programme
La force de traction du faisceau automobile n’est pas un seul test
Un faisceau de câblage terminé contient plusieurs interfaces mécaniques pouvant être extraites.
Le conducteur est sertifié à une borne. La borne est maintenue dans un logement de connexion. Un fil ou un câble peut passer à travers une fonction de décharge de la contrainte. Deux moitiés de connecteur peuvent également avoir des exigences définies pour l’accouplement ou le découpage.
Tout d’entre eux peuvent être décrits de manière informelle comme un « pull test », mais mécaniquement, ils sont différents.
| Interface de test | Que Est-ce Évalué ? | Considération principale de la configuration |
|---|---|---|
| Wire → sertissage terminal | Intégrité mécanique de la connexion sertie | Terminal de contrainte et conducteur de prise |
| Terminal → logement | Rétention des contacts | Logement de soutien et accès au contact |
| Soulagement → de la contrainte fil/ | câbleRésistance au tirage de l’assemblage | Supporte correctement le connecteur ou l’assemblage |
| Connecteur → connecteur | Comportement de séparation / désaccouplement | Maintenez les deux moitiés du connecteur sur l’axe prévu |
Pour la production de faisceaux automobiles, le test de traction conducteur-terminale est une application courante de contrôle qualité. Cet article se concentre sur cet environnement de production plutôt que de traiter chaque test de traction de connecteur comme la même procédure.
Si l’exigence concerne la mécanique d’une connexion conducteur-terminal individuelle, notre guide Crimp Pull Test Guide examine de plus près les fixations de sertissage, la plage de la force de travail et le comportement de panne.

Start avec l’exigence du programme, pas avec une table de force générique
L’une des erreurs les plus simples en contrôle qualité par harnais est de commencer par une recherche d’une valeur de force universelle.
Un ingénieur qualité entre :
0,5 mm² force de traction de fil requise
et trouve rapidement des tables contenant les valeurs minimales.
Le chiffre peut sembler utile. Cela ne signifie pas qu’il doit être inclus dans le plan de contrôle du harnais en cours de fabrication.
Un programme automobile peut être régi par une exigence client ou fabricant d’origine, une spécification du système terminal, un dessin de faisceaux, un plan de contrôle interne ou une méthode de test de composante applicable. Une exigence utilisée pour une famille de terminaux ne doit pas être automatiquement transférée à une autre car la section transversale du conducteur est similaire.
IEC 60352-2, par exemple, traite des connexions sertisées sans soudure dans son champ d’application défini. Les programmes automobiles peuvent également utiliser des exigences spécifiques aux clients, aux fabricants ou à l’industrie. Le document régissant doit donc être confirmé pour la connexion réelle testée.
Il existe une distinction pratique à garder claire :
La méthode de test définit comment l’échantillon est testé. L’exigence du produit définit ce que cette connexion doit accomplir.
Ils ne proviennent peut-être pas du même document.
Avant de configurer une station de force de traction, établissez la chaîne :
Véhicule / Client → Réseau ou Connecteur Exigence → Combinaison Fil + Terminal → Méthode d’essai applicable → Limite de contrôle
qualitéC’est plus sûr que de commencer avec une table générique taille de fil versus-force et de remonter la table.

un résultat de passage peut toujours masquer la dérive du processus
Un test de tirage est souvent considéré comme une décision simple :
Cette décision est nécessaire, mais une séquence de résultats de production peut raconter une seconde histoire.
Considérons une famille de terminaux qui produit normalement des résultats tels que :
Plus tard, le même processus commence à revenir :
91 / 88 / 84 / 81 / 78 / 76 N
Supposons, à titre purement illustré, que le minimum spécifié soit de 70 N.
Chaque échantillon passe encore.
La tendance est néanmoins difficile à ignorer.
Un ingénieur qualité a désormais une raison d’étudier le procédé avant d’attendre que le premier échantillon dépasse la limite de rejet.
Le pull test ne peut pas identifier la cause profonde à lui seul. Il ne sait pas si la modification provient de la hauteur de sertissage, de la longueur de la bande, de la position du conducteur, des brins endommagés, de l’alimentation des bornes, de l’état de l’outillage ou de la variation du matériau.
Ce qu’il peut montrer, c’est que la sortie mécanique du processus a bougé.
Un seul résultat répond :
Cet échantillon satisfaisait-il à l’exigence ?
Une séquence de résultats peut soulever une autre question :
Ce processus se comporte-t-il toujours comme d’habitude ?
Pour une ligne de faisceaux automobiles produisant un grand nombre de connexions sertisées, cette seconde question peut être tout aussi précieuse que la décision individuelle de réussite/échec.

La force de traction a plus de sens lorsqu’elle est lue avec le processus de sertissage
La force de traction ne devrait pas être censée expliquer tout sur la qualité du sertissage.
C’est un contrôle mécanique destructeur. Il indique à l’ingénieur comment la connexion finale s’est comportée lors du chargement, mais n’explique pas directement pourquoi la connexion s’est comportée ainsi.
Supposons que la force de traction moyenne diminue sur plusieurs lots de production. L’enquête suivante peut inclure la hauteur de sertissage, la longueur de la bande, la position du conducteur, l’état des brilons, le positionnement des bornes et l’état de l’outillage.
Inversement, la vérification unidimensionnelle du processus peut rester dans ses limites de contrôle tant qu’une tendance mécanique commence à se déplacer.
Aucune des observations ne remplace automatiquement l’autre.
C’est pourquoi les données de force de traction en production deviennent plus utiles lorsqu’elles peuvent être interprétées en même temps que les informations pertinentes du processus de sertissage. Un plan de contrôle stable peut combiner des essais mécaniques avec des contrôles dimensionnels, visuels et de procédé adaptés au programme de harnais.
Le pull test est une fenêtre du processus, pas l’ensemble du processus lui-même.
C’est aussi une raison de conserver des enregistrements de test significatifs plutôt que de réduire chaque mesure à un indicateur PASS vert.
Une station QC, de nombreuses familles de terminaux
Un laboratoire de développement testant un terminal peut optimiser tout ce qui l’entoure.
Une usine de harnais présente un problème différent.
La même station QC peut recevoir de petits contacts ouverts le matin, des bornes annulaires plus tard dans le quart et des connexions électriques plus importantes provenant d’un autre programme de faisceaux.
Le cadre de traction n’a pas nécessairement besoin de changer.
La contention terminale le fait souvent.
Un terminal anneau peut être localisé à l’aide d’une broche appropriée. Un contact petit peut nécessiter une contention à fente. Un terminal de pale nécessite un support adapté à sa géométrie. Les connexions plus grandes peuvent nécessiter une contrainte différente et une plage de force utile différente.
Douze familles de terminaux ne signifient pas automatiquement douze ensembles de luminaires complètement indépendants.
Lors de la planification des installations, des géométries terminales similaires peuvent être examinées pour déterminer si elles peuvent partager un corps de fixation, un concept de contention ou un insert interchangeable. L’objectif n’est pas de forcer chaque produit à devenir un système « universel ». Il s’agit d’éviter des changements inutiles tout en localisant chaque terminal de façon répétée.
Cela modifie la question sur l’équipement de :
Quelle machine peut tirer ce terminal ?
to :
Combien de familles de terminaux cette station doit-elle supporter, et à quelle vitesse les opérateurs peuvent-ils se déplacer entre elles sans changer la condition de test ?
Pour un établi de développement, quelques secondes supplémentaires d’ajustement du luminaire peuvent ne pas avoir d’importance.
À plusieurs centaines d’échantillons par jour, ils le font.

Pourquoi la configuration de l’opérateur modifie le résultat
Opérateur A place le terminal complètement contre l’arrêt du luminaire.
L’opérateur B laisse l’échantillon suivant légèrement en avant.
Un fil passe verticalement dans la poignée. Un autre entre sous un petit angle. Un opérateur laisse une longueur libre constante ; un autre s’approche plus près de la borne chaque fois que le fil disponible est court.
Aucune de ces différences ne semble marquée sur le plancher de l’atelier.
Ensemble, ils peuvent élargir la diffusion dans les données de test.
La répétabilité est donc en partie une propriété du système de mesure de force et en partie une propriété de
Le terminal doit être retenu sans introduire de condition de flexion involontaire. Le conducteur doit suivre l’axe de traction prévu. La prise en fil nécessite une force de maintien suffisante pour éviter un glissement sans provoquer une rupture prématurée à la mâchoire.
Pour des tests de production répétitifs, le dispositif doit également aider l’opérateur à trouver la position prévue plutôt que de se fier entièrement à l’expérience.
Cela peut signifier une position de siège positive, une fente ou un insert approprié, un accès plus facile autour de la borne, ou un moyen répétable d’établir la longueur du fil libre.
Lorsqu’une valeur inattendument basse apparaît, l’échantillon mérite d’être examiné avant que quiconque ne commence à ajuster le processus de sertissage.
Le conducteur a-t-il tiré sur le terminal ? Le fil s’est-il cassé ? Est-ce qu’il a bougé à l’intérieur de la poignée ? Le terminal a-t-il tourné ? La traction était-elle visiblement décalée ?
Une valeur produite par le glissement de la poignée est un problème de mise en place de test, et non la preuve d’un sertissage de production faible.

Une station d’essai peut avoir plus d’une plage de force utile
La capacité machine répond à une question :
Le cadre peut-il appliquer suffisamment de force ?
Il ne répond pas complètement à un autre :
Est-ce la bonne configuration de mesure pour tout ce que nous testons ?
Considérons un laboratoire de harnais couvrant plusieurs familles de connexions. Pour la planification des équipements uniquement, imaginez les plages de fonctionnement suivantes :
| Groupe de produits | Illustratif Expected Working | Force
|---|---|
| Petits terminaux de signal | 50–100 N |
| Famille de terminaux moyens | 150–300 N |
| Connexion plus grande | 400–800 N |
Ce sont
Supposons que la plupart des échantillons quotidiens tombent en dessous de 150 N tandis qu’un groupe beaucoup plus petit opère plusieurs fois plus élevé.
Sélectionner le système de mesure uniquement autour du plus grand échantillon peut négliger où la majeure partie de la journée de travail de la machine est réellement passée.
Une meilleure discussion inclut la force d’intérêt la plus faible, la plage de travail normale pour chaque famille de terminaux, la force réelle attendue la plus élevée et le nombre de tests effectués dans chaque plage.
Selon cette dispersion, le laboratoire peut évaluer si une configuration de cellule de charge convient ou si différentes plages de mesure doivent être envisagées.
L’entrée utile ici est la

À 500 tests par jour, la manipulation des échantillons devient partie intégrante de la spécification
Une station d’essai utilisée vingt fois par jour peut tolérer quelques étapes maladroites.
À cinq cents tests par jour, ces mêmes étapes deviennent le temps de production.
Un cycle complet inclut plus que le simple mouvement de la tête transversale :
Identifier l’échantillon → Charger la borne → Saisir et aligner le fil → Effectuer un test → Retirer l’échantillon → Classifier le résultat → Enregistrer les données
Imaginez que le chargement et le positionnement nécessitent 30 secondes par échantillon.
Sur 500 tests, cela représente à lui seul plus de quatre heures de traitement.
Réduisez le processus de seulement 10 secondes par échantillon et environ
C’est pourquoi simplement augmenter la vitesse de test n’est pas toujours la meilleure façon d’augmenter le débit.
En contrôle qualité à haut volume, des gains pratiques peuvent provenir d’un accès terminal plus facile, d’un changement de dispositif plus rapide, d’un positionnement répétable, d’une utilisation pratique de la prise en main et d’une gestion manuelle des résultats moindre.
La meilleure configuration de production n’est pas nécessairement celle qui avance le plus vite.
C’est celle qui supprime le travail inutile de tout le cycle de test sans compromettre la condition de test.

Configuration du RS-8010A pour le contrôle qualité des faisceaux automobiles
Pour de nombreuses applications de tirage de faisceaux automobiles, les forces impliquées sont relativement faibles comparées aux essais de traction structurelle.
The ITM-LAB RS-8010A Machine Universelle de Contrôle Servo, disponible en capacités allant de 50 N à 5 kN, est donc une plateforme pour évaluer de nombreuses forces de traction terminales et de harnais Applications.
Spécifier seul le modèle de la machine, cependant, ne définit pas le système de test.
Pour une application conducteur-terminal, la configuration peut combiner une cellule de charge appropriée avec une poignée à fil et une contention adaptée à la géométrie du terminal. L’espace disponible pour les essais et les déplacements doivent également convenir à l’échantillon.
Lorsque plusieurs familles de terminaux partagent la même station, l’accès et le passage aux luminaires doivent être pris en compte en même temps que la plage de force.
Les données requises peuvent également varier.
Une station de production peut avoir principalement besoin d’informations de force de pic et de réussite/échec. Le développement, la validation des procédés ou le dépannage peuvent bénéficier du maintien de la courbe force-déplacement et du comportement de défaillance observé.
Par exemple :
contient plus d’informations diagnostiques que :
Terminal A — PASS
Cela ne signifie pas que chaque ligne de harnais nécessite un système de données complexe. Cela signifie que la production requise doit être définie avant la configuration de la station.
Pour une station QC à faible force, le RS-8010A peut être évalué avec la méthode appropriée charge cell, la prise à fil, la retenue des bornes et la méthode de test. Pour les programmes multi-terminaux, le changement de dispositif et le flux de travail de l’opérateur doivent être considérés comme faisant partie de la même configuration plutôt qu’après que la machine ait déjà été sélectionnée.
Une RFQ de faisceau automobile réel
Considérez cette demande :
| Exigence | Informations clients |
|---|---|
| Application | Production de faisceaux de câbles automobiles QC |
| Tailles de fils | 0,35 / 0,5 / 0,75 / 1,5 / 2,5 mm² |
| Familles terminaux | 12 |
| Volume quotidien de test | 350–500 spécimens |
| Sortie requise | Pic force + réussite/échec |
| Exigence | Spécifications client |
| Configuration préférée | Une station de test |
Il y a suffisamment d’informations pour comprendre l’application.
Il n’y a pas encore assez de choses pour configurer correctement la station.
Le document utile suivant n’est souvent pas une autre spécification machine.
C’est la liste terminal.
| Terminal PN | Taille du fil | Exigence minimale | Effectif attendu | Tests / Jour | Dessin / Échantillon |
|---|---|---|---|---|---|
| T-001 | 0,35 mm² | Spécification client | Pour confirmer | 120 | Disponible |
| T-002 | 0,50 mm² | Spécification client | Pour confirmer | 180 | Disponible |
| T-003 | 1,50 mm² | Spécification client | Pour confirmer | 80 | Disponible |
| T-004 | 2,50 mm² | Spécification client | Pour confirmer | 40 | Disponible |
La discussion sur l’équipement devient désormais beaucoup plus concrète.
Si la plupart des familles de terminaux partagent un comportement similaire à faible force tandis que seules quelques-unes nécessitent des forces nettement plus élevées, la stratégie de la cellule de charge peut être évaluée autour de cette distribution.
Si plusieurs bornes partagent une géométrie similaire, la stratégie de contention peut être examinée pour les composants courants ou les inserts interchangeables.
Et si la station doit traiter 500 échantillons par jour, le chargement, le changement de dispositif et la gestion des données deviennent des parties mesurables du projet.
C’est l’information nécessaire pour passer d’un test de tirage générique à une station de test de production utile.
Quoi envoyer avant de demander un système de force de traction de harnais
Pour un nouveau projet de faisceau automobile, fournissez les informations qui définissent l’application de production plutôt que seulement la capacité maximale de la machine.
Les entrées les plus utiles sont :
- tailles de fils et types de conducteurs ;
- numéros de pièces terminaux ;
- dessins terminaux ou échantillons terminés ;
- besoins applicables du client/fabricant/produit ;
- méthode de test applicable ;
- force minimale spécifiée ;
- fourchette réelle de la main-d’œuvre attendue ;
- vitesse de test requise ;
- nombre de familles de terminaux ;
- tests approximatifs par jour ;
- requis la sortie de test et la traçabilité.
Si plusieurs terminaux partagent la station, un tableau indiquant numéro de pièce du terminal, taille du fil, minimum spécifié, effectif attendu et quantité quotidienne est particulièrement utile.
Les terminaux physiques ou les échantillons de sertissage terminés sont précieux lors de l’évaluation de la contention. La géométrie des fixations ne peut pas être déterminée de manière fiable à partir d’une seule valeur de force.
Système de sélection de la force de traction du système de tirage du faisceau de câbles
automobile
FAQ sur les tests de force de traction du faisceau de câbles automobiles
Quels tests de force de traction sont utilisés pour les faisceaux de câbles automobiles ?
"Force de traction » peut désigner plusieurs interfaces mécaniques, notamment la résistance du conducteur-terminal, la rétention du terminal dans un boîtier de connecteur et les tests de soulagement de la tension ou de tirage de l’assemblage. La force d’accouplement ou de découplage du connecteur est une autre mesure mécaniquement différente.
L’interface doit donc être identifiée avant de sélectionner le dispositif ou la procédure de test.
Un test de traction du faisceau de fils est-il la même chose qu’un test de sertissage ?
Pas nécessairement.
Un test de tirage sertisseur charge spécifiquement la connexion conducteur-terminal. Le test de traction du faisceau de fils est une description plus large et peut inclure d’autres interfaces mécaniques au sein de l’assemblage.
Pour la réduction de qualité de la production, la connexion conducteur-terminal est généralement l’interface d’intérêt.
Quelle force de traction un terminal automobile doit-il supporter ?
Il n’existe pas de valeur de force unique qui s’applique à chaque borne automobile d’une taille de fil donnée.
L’exigence d’acceptation doit provenir de la spécification régissant le programme réel de conducteur, terminal et harnais. Une table de force en ligne générique ne devrait pas être substituée à cette exigence sans en avoir confirmé l’applicabilité.
Peut-on utiliser une force de traction pour surveiller la qualité du sertissage ?
Oui, les données sur la force de traction peuvent fournir des informations utiles sur la qualité mécanique et révéler des changements dans le comportement des procédés au fil du temps.
Il n’identifie pas à lui seul la cause profonde d’un changement. Les tendances inattendues peuvent devoir être étudiées en même temps que la hauteur de sertissage, la position du conducteur, l’état des brilons, le positionnement des bornes, l’état des outils et d’autres informations pertinentes sur les procédés.
Pourquoi différents opérateurs obtiennent-ils parfois des résultats de force de traction différents ?
Les différences de position des bornes, de la position de la prise en fil, de la longueur libre de l’échantillon, de la rotation des bornes et de l’alignement des axes de traction peuvent introduire des variations.
Un dispositif de production doit rendre la position prévue de l’échantillon aussi répétable que possible, afin que le résultat dépende moins de la technique de chaque opérateur.
Comment choisir une cellule de charge pour les tests de traction de faisceaux automobiles ?
Commencez par la plage réelle attendue de la main-d’œuvre plutôt que seulement la valeur minimale d’acceptation ou la capacité maximale de châssis.
Pour une station couvrant plusieurs familles de terminaux, cartographiez la plage de force attendue et la quantité quotidienne pour chaque famille. Cela aide à déterminer où la plupart des mesures ont lieu et si une plage de cellules de charge est appropriée pour l’ensemble du programme.
Quelles informations sont nécessaires pour sélectionner une machine de test de tirage de faisceau automobile ?
Fournir les tailles de fil, types de conducteurs, numéros ou plans de bornes, exigences de test applicables, forces minimales spécifiées, plages de force réelles attendues, vitesse d’essai, nombre de familles de terminaux et volume d’échantillonnage quotidien.
Les échantillons de sertissage terminés sont particulièrement utiles lorsque le fixateur terminal doit être évalué.
Construire une meilleure station QC à harnais
La partie la plus simple d’un projet de test de tirage d’un faisceau de câbles automobile est souvent de confirmer que le châssis de traction a une capacité suffisante.
Les détails de production déterminent si la station fonctionnera toujours bien après des centaines d’échantillons, plusieurs changements de terminal et plusieurs opérateurs.
Un système utile doit accueillir les familles de terminaux effectivement fabriquées, mesurer où se produisent leurs véritables forces de traction, maintenir les échantillons de manière cohérente et parcourir le volume d’échantillon requis sans transformer la charge de l’échantillon dans le goulot d’étranglement.
Les données résultantes devraient également être utiles. Un seul résultat PASS vérifie un spécimen. Une tendance changeante de la force de traction peut donner à l’équipe qualité une raison plus précoce d’inspecter le processus de production.
Pour de nombreuses applications terminales automobiles à faible force, le ITM-LAB RS-8010A, disponible sur 50 N à 5 kN, peut servir de plateforme d’essai. La configuration finale dépend toujours de la cellule de charge, de la prise sur fil, de la contention de borne, de l’espace d’essai disponible, de la méthode de test applicable et du flux de travail de production.
Si vous prévoyez une station QC de faisceau automobile, envoyez à ITM-LAB votre liste des terminaux, la plage de taille des fils, les plans de terminaux ou les échantillons finis, les exigences applicables, les plages de force de traction attendues et les tests par jour.
Avec ces détails, ITM-LAB peut évaluer la
