
« Notre plus gros paquet pèse 45 kg. Devons-nous commander un testeur de compression 10 kN ou 20 kN ?
»Nous voyons régulièrement des versions de cette question.
L’information manquante ne correspond pas à une autre dimension de paquet. C’est la force que le test doit appliquer et mesurer.
La masse du paquet ne vous indique pas la force de compression à laquelle un carton va se plier ou s’effondrer. De plus, choisir la plus grande machine disponible ne vous donne automatiquement la meilleure configuration pour des tests à faible force.
Une décision utile de capacité distingue quatre points :
Masse du paquet
Force de compression requise ou attendue
Portée de mesure de force
Capacité maximale de la machine
Pour un testeur de compression d’emballage de 10, 20 ou 50 kN, la sélection doit commencer par la force de test — et non par le poids imprimé sur le document d’expédition.
Le poids du boîtier ne détermine pas la capacité du testeur
Prenez un colis rempli avec une masse de :
40 kg
Sa force gravitationnelle approximative est :
40 × 9,81 ≈ 392 N = 0,392 kN
Le calcul est correct.
La conclusion :
« Par conséquent, le boîtier nécessite moins de 1 kN de capacité de compression »
ne le serait pas.
Un test de compression en boîte applique une charge de compression externe à la structure du boîtier. La charge à laquelle cette structure se déforme, se plie ou s’effondre dépend de la manière dont elle supporte la force.
Pour un carton ondulé, cela peut être influencé par la construction du carton, la combinaison des cannelures, la géométrie du panneau, les coins, les coutures et les fermetures. Les plateaux internes, les cloisons ou le produit lui-même peuvent modifier le chemin de charge. L’humidité et le conditionnement peuvent modifier la réponse du carton ondulé. L’orientation aux examens compte aussi.
Deux boîtiers peuvent donc avoir la même masse remplie et un comportement de compression très différent.

Donc, lorsqu’une demande de propositions (RFQ) dit :
Poids du colis : 40 kg
Testeur requis : 20 kN
Notre prochaine question est la suivante :
Qu’est-ce qui a conduit à l’exigence de 20 kN ?
Si la réponse est simplement « le paquet est lourd », la force requise doit tout de même être définie.
Commencez par la force que le test doit atteindre
Il y a trois points de départ communs.
Données historiques de compression
Si le boîtier a déjà été testé, les résultats précédents sont généralement plus utiles qu’une simple hypothèse.
Supposons que cinq charges de pointe représentatives soient :
4,1 / 4,6 / 4,4 / 4,8 / 4,5 kN
Il existe maintenant des preuves que la région de test normale est d’environ 4 à 5 kN.
N’utilisez pas un seul résultat pratique. Regardez un groupe représentatif et considérez à quel point les résultats varient d’un paquet à l’autre.
Une exigence de test définie
Parfois, la procédure vous indique déjà la force.
Par exemple :
Appliquez 12 kN et maintenez la charge pendant la période de maintien spécifiée.
Aujourd’hui, 12 kN est une exigence d’équipement connue.
La masse du paquet n’est plus l’entrée principale de sélection de force.
Force de défaillance inconnue
C’est courant avec un nouveau design d’emballage.
N’inventez pas un chiffre simplement parce que le formulaire de RFQ contient un blanc marqué « Capacité ».
Écrivez :
Force de pointe attendue : Inconnue
Ensuite, fournissez la construction du paquet, les dimensions, la masse remplie, l’emballage interne, l’orientation et la procédure du test.
Une force inconnue est quelque chose à prendre en compte lors de la configuration — pas quelque chose à dissimuler derrière une sélection arbitraire de 20 ou 50 kN.
La
charge cible et la charge de défaillance ne sont pas la même chose
Cette distinction est facile à manquer.
Considérez ces deux exigences :
Test A : Appliquez 12 kN et maintenez.
et :
Test B : Comprimer le boîtier jusqu’à une défaillance structurelle. Les spécimens précédents ont cédé autour de 12 kN.
Les deux mentionnent 12 nôtres.
Ils ne décrivent pas le même test.
Dans le test A, 12 kN est une charge cible définie. La machine doit atteindre et contrôler la charge requise selon la procédure.
Dans l’essai B, 12 kN est une région de défaillance observée ou estimée. Un autre spiègle peut échouer en dessous — ou continuer au-delà.
Cette différence compte lorsqu’on considère une capacité supérieure à la force attendue.
Pour un test cible-charge connu, le point de test requis peut être bien défini.
Pour un essai destructif, en particulier sur un nouveau boîtier, la force supérieure peut contenir plus d’incertitude.
Avant de parler de la « marge de sécurité », établissez lequel de ces deux chiffres vous possédez réellement :
CHARGE DE CIBLE REQUISE
ou
CHARGE DE DÉFAILLANCE ATTENDUE
Ils ne doivent pas être traités de manière interchangeable.
La capacité, la plage de mesure et la plage de travail sont différentes
Supposons que vos cartons produisent normalement des forces de pic autour de :
4–6 kN
Vous recevez des devis pour des systèmes décrits comme suit :
10 kN
20 kN
50 kN
Ces chiffres sont importants, mais ils ne répondent pas à toutes les questions de mesure de force.
Cela aide à distinguer trois concepts.
Capacité de la machine
La capacité maximale nominale de la machine ou de la configuration du système proposée.
Portée de mesure de force
La plage de force associée à la configuration de mesure proposée.
Ne supposez pas uniquement à partir d’un chiffre de capacité de trame que vous connaissez chaque détail de la configuration de mesure de la force. Demandez au fournisseur d’identifier ce qui est réellement fourni et comment sa spécification de force s’applique.
Plage de fonctionnement normale
La région où votre vrai colis est généralement testé.
Si la plupart des tests sont entre 4 et 6 kN, c’est cette plage que vous utiliserez à plusieurs reprises—et non seulement un petit nombre en chemin vers la capacité maximale de la machine.

Cela change la question que vous devriez poser à un fournisseur.
Au lieu de seulement :
« Quelle est la capacité maximale ?
»
Demandez :
« Quelle plage de mesure de force est proposée, et comment la précision est-elle spécifiée sur la portée que nous utilisons réellement ? »
Cela devient particulièrement important lorsque la précision est spécifiée en pourcentage de l’échelle réelle.
Pourquoi ±1 % de F.S. est important lorsqu’on compare la capacité
L’ITM-LAB RS-8401 spécifie la précision de la charge comme suit :
±1 % F.S.
F.S. signifie pleine échelle.
Une spécification à l’échelle réelle ne doit pas être lue comme une spécification à pourcentage de lecture.
L’arithmétique est simple.
| 10 kN | 0,10 kN |
| 20 kN | 0,20 kN |
| 50 kN | 0,50 kN |
Par exemple :
10 kN × 1 % = 0,10 kN
tandis que :
50 kN × 1 % = 0,50 kN
Ces chiffres illustrent mathématiquement la signification de 1 % de l’échelle réelle.
Ce ne sont pas des certificats d’étalonnage, et ils ne doivent pas être interprétés comme une affirmation selon laquelle l’erreur de mesure réelle à chaque point d’essai sera nécessairement égale à ces valeurs.
La spécification applicable du système et la configuration calibrée doivent encore être confirmées.

Qu’est-ce que cela signifie lorsqu’il s’agit d’acheter un testeur ?
Supposons que la plupart de vos tests de compression se produisent autour de 4 kN.
Ne comparez pas une proposition de 10 kN et une proposition de 50 kN uniquement en demandant :
« Les deux machines peuvent-elles atteindre 4 kN ? »
La capacité maximale répond à cette question.
Cela ne répond pas à la question de la mesure.
Demandez comment la précision de la force est spécifiée pour chaque configuration proposée sur la plage que vous comptez réellement utiliser.
Cela ne signifie pas que la machine à la plus faible capacité est automatiquement la bonne.
Cela signifie :
Une capacité maximale plus élevée et une meilleure adéquation à une plage de travail particulière ne sont pas la même affirmation.
10 kN vs 20 kN vs 50 kN : comment devriez-vous les comparer ?
Il n’existe pas de règle universelle fiable telle que :
10 kN = petits cartons
20 kN = cartons moyens
50 kN = grandes boîtes
La taille du carton influence principalement l’enveloppe de test requise. Il ne détermine pas directement la résistance à la compression du boîtier.
Le même problème s’applique à :
10 kN = paquets lumineux
20 kN = boîtiers moyens
50 kN = paquets lourds
La masse du paquet seule ne peut pas non plus prendre cette décision.
Une comparaison plus utile est :
| Configuration | Question sur la capacité |
|---|---|
| 10 kN | 10 kN couvre-t-ils la force raisonnablement attendue la plus élevée pour le programme d’essais actuel ? |
| 20 kN | La portée de force supplémentaire requise par les tests actuels est-elle une exigence future définie ? |
| 50 kN | Cette capacité de force supérieure est-elle réellement nécessaire, et comment la configuration de mesure proposée s’adapte-t-elle aux forces de travail normales ? |
| Toutes options | Vérifiez la spécification de la force, la plage de travail, la procédure d’essai et la marge de manœuvre requise. |
Remarquez ce qui manque dans le tableau :
« Poids de colis approprié.
»Il n’y a pas de valeur universelle honnête à y mettre.
Il en va de même pour :
« Taille de carton appropriée.
»Un ensemble grand mais légèrement construit peut échouer à une force inférieure à un paquet plus petit et fortement renforcé.
Sélectionnez la capacité parmi les exigences de force. Sélectionnez l’espace de test dans l’enveloppe du paquet.
Quelle capacité supplémentaire faut-il laisser au-delà de la force attendue ?
Il n’existe pas de règle universelle de 20 % pour chaque test de compression d’emballage.
Prenez un paquet avec ces résultats de pic récents :
4,1 / 4,6 / 4,4 / 4,8 / 4,5 kN
Comparez cela avec un nouveau package pour lequel l’équipe d’ingénierie déclare :
« Nous pensons qu’il va céder à environ 5 kN, mais nous ne l’avons jamais testé.
»
Le nombre nominal peut sembler similaire.
L’incertitude ne l’est pas.
La hauteur de hauteur d’opératoire appropriée peut dépendre de :
- variation selon les spécimens ;
- que la force soit mesurée, estimée ou spécifiée ; essais
- de charge cible vs. essais destructifs ;
- la procédure applicable ;
- les limites de fonctionnement du système et de surcharge ;
- et définissait les exigences futures des tests.
Pour cette raison, évitez de tourner :
Force × 1.2
dans une formule universelle de sélection d’équipement, sauf si une exigence interne ou externe spécifique établit cette marge.
Une meilleure question est :
Quelle est la force maximale que ce test pourrait raisonnablement atteindre, y compris l’incertitude que nous avons réellement ?
Ensuite, évaluez le système selon cette exigence.
Que se passe-t-il si la force de compression maximale est inconnue ?
Ne résout pas automatiquement une force inconnue en ordonnant la plus grande machine.
Commencez par les preuves disponibles.
Données de tests précédents ?
Utilisez la plage et la variabilité réelles.
Charge client définie ?
Utilisez le point de test requis.
Des données fiables sur des paquets comparables ?
Utilisez-le comme estimation, tout en tenant compte des différences dans l’état de construction et d’essai.
Un design complètement nouveau ?
Gardez la force marquée comme inconnue et documentez le colis.
Pour un nouveau paquet, les informations utiles incluent :
Construction
W × D × H
Masse remplie
Emballage interne
Condition vide / remplie
Orientation
Conditionnement
Procédure standard / client
L’objectif n’est pas de calculer une force de rupture exacte uniquement à partir de ces entrées.
Il s’agit de rendre l’incertitude visible avant que l’équipement ne soit spécifié.
Trois décisions de capacité que nous traiterions différemment
Les vraies RFQ clarifient la distinction.
« Nos cartons échouent généralement autour de 4–5 kN, mais nous voulons 50 kN pour l’avenir.
»Le laboratoire fournit cinq résultats récents :
4,1, 4,6, 4,4, 4,8 et 4,5 kN.
C’est une information utile. La région de travail actuelle est assez bien documentée.
L’acheteur souhaite également une flexibilité future.
C’est une exigence légitime — mais « avenir » nécessite une petite définition.
Les forfaits à plus haute force sont-ils déjà prévus ? Quelle portée de force est attendue ? Y a-t-il un programme client derrière cette exigence, ou bien le 50 kN est-il simplement choisi parce que c’est le plus grand nombre disponible ?
La demande actuelle de 4–5 kN et la future exigence devraient toutes deux être documentées.
Ensuite, la configuration proposée peut être examinée par rapport aux deux.
« Notre client a besoin de 12 kN pour le test de retenue.
»Celui-ci commence différemment.
La procédure client exige que le colis atteigne 12 kN et reste sous charge pendant une période spécifiée.
Une configuration avec une capacité maximale nominale inférieure à 12 kN ne peut pas satisfaire cette exigence.
Cela élimine immédiatement une capacité insuffisante.
Mais la revue de l’équipement ne s’arrête pas là.
Le fournisseur doit toujours comprendre si 12 kN est la force maximale attendue lors de l’essai, quelle exigence de contrôle s’applique pendant la retenue et comment la spécification de force s’applique autour de ce point d’essai.
La charge cible connue résout une partie de la question de la capacité — pas la configuration complète du système.
Nouveau carton d’exportation double mur. Aucune donnée BCT antérieure.
Le troisième projet comprend :
masse remplie de 65 kg
Construction ondulée à double paroi
Compression jusqu’à la défaillance
Aucun résultat historique de compression
Le chiffre de 65 kg ne fournit pas la force de rupture manquante.
La taille physique du carton non plus.
L’étape suivante utile consiste à rassembler le plan du paquet, les informations de construction, l’emballage interne, l’orientation, les exigences de conditionnement et la procédure d’essai. Des données provenant de packages réellement comparables peuvent être prises en compte si elles existent.
Si le pic reste inconnu, cette incertitude fait partie de la revue de capacité.
Il ne doit pas être déguisé en :
« Choisissons 50 kN juste pour être sûrs. »

Faut-il acheter plus de capacité pour les futurs forfaits ?
Parfois, cela a du sens pour acheter.
Un laboratoire peut s’attendre à utiliser la machine pendant de nombreuses années, tandis que son programme d’emballage actuel ne couvre qu’une partie des produits qu’il prévoit de tester ultérieurement.
La capacité future ne doit donc pas être négligée.
Essayez de la définir.
Au lieu de :
« Nous aurons peut-être besoin de colis plus solides un jour. »
Fournir ce qui est connu :
« Un nouveau programme d’emballage retournable est attendu l’année prochaine, avec des charges de test potentiellement supérieures à notre plage actuelle de 5 kN. »
Même une exigence future approximative offre au fournisseur plus de ressources que de simplement demander la plus grande capacité.
Il y a un équilibre ici.
Trop peu de capacités peut limiter les travaux futurs.
Mais une exigence future indéfinie ne devrait pas effacer les besoins de mesure des produits testés aujourd’hui.
La capacité future est une considération d’achat valable. Il doit être évalué en même temps que la plage de travail actuelle—pas à sa place.
Quatre raccourcis qui peuvent mener à une mauvaise capacité
1. Poids du paquet → capacité du testeur
Un paquet de 50 kg n’implique pas une machine kN particulière.
La résistance à la compression massive et structurelle sont des grandeurs différentes.
2. Taille du carton → capacité du testeur
Les grandes dimensions peuvent nécessiter un espace d’essai plus grand.
Ils ne nécessitent pas automatiquement une capacité de force accrue.
3. « Acheter la plus grande capacité pour être en sécurité »
Une capacité plus élevée offre une plus grande capacité de force supérieure.
Cela ne supprime pas la nécessité d’évaluer la configuration de mesure de force proposée et la plage de travail normale.
4. « Notre ancien testeur était de 20 kN »
Cela peut encore être la bonne capacité.
Mais vérifiez d’abord si les paquets, procédures et plages de force sont toujours les mêmes.
Un projet de remplacement est un bon moment pour vérifier l’exigence plutôt que de copier la plaque nominative de l’ancienne machine.
La capacité n’est qu’une partie du testeur
Une fois la plage de force comprise, la machine complète doit toujours correspondre au boîtier et à la procédure.
La capacité de force ne vous dit pas :
- si le plus grand ensemble tient entre les plateaux ;
- si un parcours de platine suffisant est disponible ;
- si la vitesse de compression requise peut être reproduite ;
- si la procédure nécessite une mise en position de maintien en charge constante ;
- si le déplacement doit être mesuré ;
- ou quelles données de test doivent être enregistrées.
Après la capacité de force, vérifiez :
Espace de test
Orientation des packages
Vitesse de compression
Mode de contrôle
Exigence de maintien
Déplacement
Données force-déplacement
Pour le processus plus large de sélection des équipements, ces facteurs appartiennent au Guide d’achat complet du testeur de compression de boîte plutôt que d’être utilisés pour redéfinir la capacité.
Feuille de route pour la sélection de la capacité du testeur de compression d’emballage
La décision de capacité peut être réduite à une séquence pratique.

Faire correspondre l’exigence au RS-8401
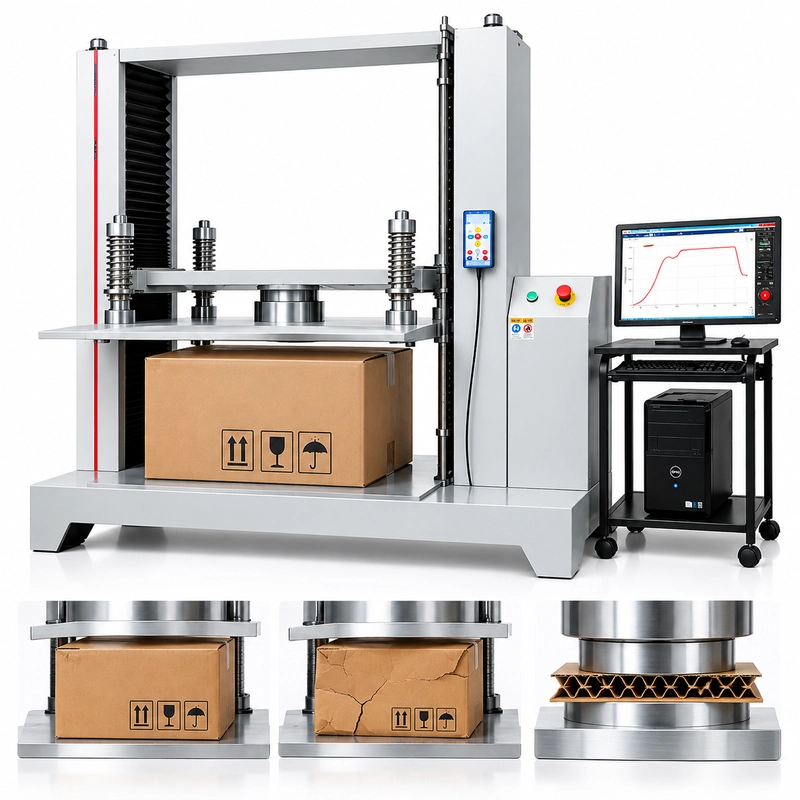
Le testeur de compression d’emballage ITM-LAB RS-8401 est disponible avec :
10 kN / 20 kN / 50 kN
Des options de capacité.
Le système est conçu pour les tests de compression et d’empilage de cartons ondulés, de boîtes d’expédition, de contenants plastiques et de colis de transport complets.
| Paramètre | Spécification RS-8401 |
|---|---|
| Options de capacité | 10 / 20 / 50 kN |
| Précision de charge | ±1 % de F.S. |
| Résolution de charge | 1/250 000 |
| Vitesse d’essai | 0,001–200 mm/min |
| Résolution de déplacement | 0,001 mm |
| Espace de test | Jusqu’à 1500 × 1500 × 1500 mm |
| Système de propulsion | Servomoteur AC |
| Contrôle | Logiciel professionnel de contrôle en boucle fermée |
Nous ne transformerions pas ces trois options de capacité en trois catégories arbitraires de paquets.
Pour une évaluation de la capacité, les informations les plus utiles sont :
Effectif normal
Force maximale attendue ou requise
Charge cible ou test de défaillance
Dimensions du boîtier
Procédure de test
Si des données de compression précédentes existent, incluez plusieurs résultats représentatifs plutôt qu’un seul maximum.
Si la force attendue est inconnue, fournir la construction du boîtier, les dimensions, la masse remplie et la procédure d’essai.
Cela donne à la revue de configuration une véritable base d’ingénierie.
Que devriez-vous indiquer dans la demande de renseignements ?
Vous n’avez pas besoin de concevoir le testeur avant de demander un devis.
Vous devez décrire le test.
| Exigence | Informations à fournir |
|---|---|
| Package | Carton / contenant / emballage complet |
| Dimensions | W × D × H |
| Messe remplie | kg |
| Construction | Supports matériels / cartes / supports internes |
| Type d’essai | Compression / empilement / les deux |
| Type de charge | Charge cible / charge de défaillance |
| Effectif normal | kN, si connu |
| Force maximale attendue | kN, si connu |
| Résultats historiques | Plusieurs valeurs représentatives si elles sont disponibles |
| Procédure | Méthode standard / client |
| Conditionnement | Si applicable |
| Orientation | Direction de l’essai |
| Exigences futures en force | Si c’est vraiment attendu |
Si la force est inconnue, écrivez :
Inconnu
Et envoie les informations que tu as.
C’est plus utile que de sélectionner 20 ou 50 kN sans savoir pourquoi.
FAQ
Comment choisir entre un testeur de compression 10 kN, 20 kN et 50 kN ?
Commencez par la force de compression requise ou attendue. Considérez ensuite la force maximale raisonnablement attendue, la plage de fonctionnement normale, l’incertitude ou la variabilité, la marge de manœuvre requise et la spécification de force de la configuration proposée. Le poids du paquet seul ne devrait pas déterminer la capacité.
Puis-je sélectionner la capacité du testeur de compression à partir du poids du boîtier ?
Aucune conversion directe ne doit être utilisée. La masse du boîtier peut être convertie en force gravitationnelle, mais cela ne vous indique pas la force de compression structurelle à laquelle le boîtier va se déformer ou céder.
Puis-je utiliser un testeur de compression de 50 kN pour un carton qui n’atteint normalement que 5 kN ?
Un système de 50 kN dispose d’une capacité de force supérieure suffisante pour atteindre 5 kN, mais la capacité maximale seule ne permet pas d’établir s’il s’agit de la configuration de mesure appropriée. Vérifiez la plage de mesure de force proposée et la spécification de précision applicable par rapport aux forces que vous testez habituellement.
Que signifie ±1 % de F.S. sur un testeur de compression ?
F.S. signifie pleine échelle. Mathématiquement, 1 % d’une échelle réelle de 10 kN équivaut à 0,10 kN, tandis que 1 % d’une échelle pleine à 50 kN correspond à 0,50 kN. Ces valeurs illustrent comment une spécification à l’échelle réelle est calculée ; La performance réelle du système doit être évaluée en utilisant la spécification du fabricant applicable et la configuration étalonnée.
Et si je ne connais pas la force de compression attendue de la boîte ?
Examinez d’abord les résultats historiques, les charges clients définies et les données fiables sur les colis comparables. Pour une nouvelle conception sans données utiles sur la force, il faut fournir la construction du boîtier, les dimensions, la masse remplie, l’orientation et la procédure d’essai afin que la force inconnue puisse être prise en compte lors de la configuration.
Définissez la force requise avant de choisir la capacité
10 kN, 20 kN ou 50 kN ?
Ce n’est pas la première question.
D’abord, déterminez ce que le test doit réellement appliquer et mesurer.
Gardez ces distinctions claires :
Force de compression ≠ masse du paquet
Charge cible ≠ charge de défaillance
Capacité machine ≠ plage de mesure des forces ≠ plage de fonctionnement normale
Une fois ces options comprises, les options de capacité deviennent beaucoup plus faciles à évaluer.
Pour une revue de configuration RS-8401, fournissez votre effectif habituel, la force maximale attendue ou requise, les dimensions du paquet et la procédure de test.
Si la force n’est pas encore connue, il faut plutôt fournir la construction du paquet, la masse remplie et la procédure applicable.
Définissez d’abord la force requise. Sélectionnez la capacité en second.
